

Introduksjon
Kantkvaliteten til prefabrikerte betongplater bestemmer direkte installasjonspresisjonen til komponentene, deres strukturelle last-overføringsytelse og deres estetiske integritet. For å oppnå en feilfri kant, må du unngå vanlige defekter-som avskallede hjørner, fugemasselekkasje, flathetsavvik og dårlig skjøtejustering. Å skape en slik perfekt kant avhenger av langt mer enn bare betongblandingsdesignet; den er kritisk avhengig av presisjonen til forskalingen, riktig valg av faser, stabiliteten til magnetiske festeanordninger og streng overholdelse av riktige prosedyrer under avformingsprosessen. Når alle disse elementene fungerer i synergi, er resultatet et ferdig produkt preget av rene, flytende linjer, betydelig redusert etterarbeid og betydelig forbedret produksjonseffektivitet.

Hvorfor kantkvalitet er viktig i prefabrikerte betongpaneler
Sikre strukturell sikkerhet og redusere farer
Kantene på prefabrikerte betongplater utgjør deres strukturelt svakeste soner; Likevel er de pålagt å oppfylle kritiske funksjoner som lastoverføring ved skjøter, slagfasthet og sprekkkontroll. Skulle kantene vise defekter, som avskakkede hjørner, sprekker eller utilstrekkelig komprimering, vil det oppstå spenningskonsentrasjoner. Dette kompromitterer komponentens skjær- og bøyestyrke, noe som gjør den utsatt for progressiv kantforringelse over tid. I alvorlige tilfeller kan slike defekter undergrave den strukturelle stabiliteten til hele den prefabrikerte enheten, noe som potensielt kan føre til sikkerhetshendelser, som for eksempel løsning eller strukturell kollaps etter installasjon.
Sikre installasjonspresisjon og konstruksjonskvalitet
Prefabrikerte betongplater er avhengige av kant-til-kantskjøting for å oppnå total montering; følgelig dikterer flatheten til kantene, deres dimensjonstoleranser og deres skjøtekonfigurasjoner (f.eks. fjær-og-spor eller forsenkede skjøter) direkte installasjonspresisjon. Ujevne kanter eller store dimensjonsavvik resulterer i uregelmessige fugegap og dårlig sammenlåsing, noe som forhindrer at etterfølgende fuging oppnår tilstrekkelig komprimering. Dette gjør komponentene utsatt for å løsne og forskyve seg. Videre fører avskallede hjørner eller kantdefekter ved skjøtene til ujevn spenningsfordeling, noe som forårsaker feiljustering av komponenten etter-installasjon og kompromitterer den generelle strukturelle integriteten til hele monteringssystemet.
Forbedre tjenesteytelsen og forhindre fremtidig forringelse
Kvaliteten på kantene styrer direkte komponentens motstand mot vanninntrengning, permeabilitet og korrosjon. Hvis kantene inneholder defekter, slik som hull, bikakedannelse eller hulrom forårsaket av fugemasselekkasje, kan regnvann og etsende midler lett infiltrere det indre av komponenten. Dette fører til betongkarbonatisering og stålarmeringskorrosjon, som igjen utløser sprekker og strukturelle skader, som til slutt svekker komponentens funksjonelle ytelse.
Vanlige årsaker til dårlige kanter i prefabrikerte paneler
Unøyaktig forskalingsjustering
Selv mindre avvik i forskalingsplasseringen kan føre til ujevne kanter eller uregelmessige former. Når formene ikke er nøyaktig innrettet, vil betongen reflektere disse ufullkommenhetene, noe som resulterer i prefabrikerte paneler som krever ytterligere etterbehandling eller korrigering.
Svak fiksering som fører til bevegelse
Hvis forskalingen ikke er sikkert festet, kan små bevegelser under betongstøping eller vibrasjoner forårsake kantdeformasjon. Sammenlignet med stive festesystemer, resulterer ustabile oppsett ofte i inkonsekvent produktkvalitet. Å bruke pålitelige festemetoder, som magnetiske systemer, bidrar til å opprettholde forskalingsstabiliteten gjennom hele støpeprosessen.
Dårlig betongstrøm og utilstrekkelig vibrasjon
Hvis betong ikke flyter ordentlig inn i kantområder, kan det skape tomrom eller ru overflate langs kantene. Utilstrekkelig eller ujevn vibrasjon kan fange luft, spesielt i hjørner og kanter, og påvirke både utseende og strukturell kvalitet negativt.
Skadede eller slitte avfasningslister
Avfasningslister definerer kantprofilen. Når de er slitt, sprukket eller feiljustert, mister de resulterende kantene sin skarphet og konsistens, noe som påvirker den generelle kvaliteten til det ferdigstøpte panelet.
Feil demolding-teknikker
For tidlig fjerning av formen eller utilstrekkelig løftestøtte kan føre til kantskader eller skade. Kontrollerte og godt-planlagte avformingsprosesser sikrer at kantene forblir intakte og klart definerte.
Raffinert styring av produksjonsprosesser
Produksjonsprosessen ligger i kjernen av kantstøping; Derfor må kritisk oppmerksomhet rettes mot fire nøkkeltrinn: forskaling, støping, vibrasjon og herding, for å forhindre defekter som avskallede kanter og hjørner, fugemasselekkasje og bikakedannelse eller gropdannelse.
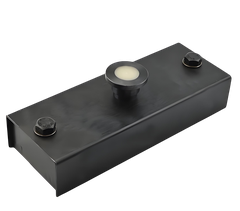
Når det gjelder forskalingskontroll, prioriteres å bruke 6 mm-tykke Q235B stålplater eller 8 mm-tykke aluminiumslegeringspaneler. Hjørneseksjoner er integrert stemplet og formet, noe som sikrer at skjøteskjøt ikke overstiger 0,5 mm. Et dobbelt-lags tetningssystem er implementert ved alle skjøter: en 3 mm-tykk EPDM-gummistripe (med en kompresjonsgrad på 30 %) festes til innsiden, mens den ytre siden er sikret med bolter og skiver med en avstand på ikke mer enn 300 mm fra hverandre for å forhindre lekkasje av fugemasse. Forbindelsen mellom hjørneforskaling og hovedforskaling benytter en «L-formet avstivning pluss diagonalstag»-struktur, supplert med vinkelstålforsterkninger, for å hindre forskalingsdeformasjon eller forskyvning under støping. I denne sammenhengen anbefales bruk av magnetiske avfasningslister. Disse stripene er ideelt egnet for kantstøpingskravene til prefabrikerte betongpaneler; ved å utnytte deres sterke magnetiske vedheftegenskaper, kan de raskt og presist festes til forskalingshjørnene uten behov for ekstra festing via pneumatiske spiker eller lim. Dette sikrer praktisk installasjon og presis posisjonering, og løser effektivt problemer med kantstøpingsavvik forårsaket av ustabilitet og forskyvning som ofte er forbundet med tradisjonelle avfasede strimler, samtidig som man eliminerer risikoen for limforurensning på betongkantene eller strukturell skade på forskalingen forårsaket av pneumatiske spiker. For slippmidler velges en-vannbasert polymertype med et faststoffinnhold på over eller lik 25 %. Den skal påføres jevnt med en fin-nap-rulle, med et ekstra strøk påført spesielt på hjørneområdene. Påføring er strengt forbudt når forskalingen er fuktig eller har overflaterust, da dette kan forurense betongkantene eller kompromittere effektiviteten til slippmiddelet.

Under helle- og vibrasjonsstadiene må sekvensen av "hjørner først, deretter hoveddelen" følges strengt. En renne med liten-diameter er brukt for å sikre presis betongplassering; i hjørnesonene må tykkelsen på hver betongløft ikke overstige 200 mm for å hindre at støt fra fallende betong skader forskalingshjørnene. En φ30 mm høy- intern vibrator brukes, med vibrasjonspunkter som ikke er mer enn 300 mm fra hverandre (denne avstanden er redusert til 200 mm i hjørnesonene). Vibrasjonsteknikken innebærer "rask innsetting og sakte tilbaketrekking," med innføringsdybden som strekker seg 50–100 mm inn i det tidligere plasserte betonglaget. I hjørnesonene bør vibratoren holdes på plass i 20–25 sekunder-til et lag med overflatefuge kommer til syne og ingen flere luftbobler blir observert som stiger til overflaten-mens man strengt tatt unngår kontakt mellom vibratoren og selve forskalingen. For tynne-veggede hjørnekomponenter kan festede vibratorer brukes for å hjelpe til med komprimering, og dermed forhindre tap av mørtel forårsaket av over-vibrasjoner eller dannelse av hulrom som følge av utilstrekkelig vibrasjon.
Under herdefasen, umiddelbart etter at hellingen er fullført, dekk strukturen med fuktighetsbevarende-materialer for å forhindre rask fuktighetsfordampning fra kantene, noe som kan føre til krympesprekker. Tidspunktet for fjerning av forskaling må kontrolleres strengt for å sikre at betongen har oppnådd minst 75 % av dens utformede styrke. Når du fjerner forskalingen, bruk spesialverktøy og start prosessen ved ikke-hjørneseksjoner; bruk forsiktig lirking og sakte, forsiktig løsgjøring for å unngå å skade hjørnene gjennom kraftig lirking. Herdeperioden etter-fjerning bør vare ikke mindre enn 14 dager, hvor betongoverflaten må holdes fuktig-med spesiell oppmerksomhet på hjørnene-for å forhindre uttørking av sprekker og overflatestøv.
Bruk av magnetiske avfasninger for å lage rene kanter

Magnetiske avfasninger er gjenbrukbare kant-dannende strimler designet for å lage skråkanter på betongelementer. De hjelper til med å eliminere skarpe hjørner og reduserer risikoen for kantflassing betydelig under håndtering og transport. Denne enkle, men effektive designen forbedrer ikke bare driftseffektiviteten, men forbedrer også den generelle kvaliteten på kantdannelse.
Magnetiske avfasninger er raske og enkle å plassere, justere og fjerne. Denne fleksibiliteten gjør det mulig for operatører å tilpasse seg ulike paneldesign uten behov for ekstra verktøy, noe som gjør prosessen mer effektiv og brukervennlig-.
Konsistens av kantbearbeiding
Den sterke magnetiske vedheften sikrer at avfasningen forblir jevnt på linje langs hele kanten. Denne stabiliteten resulterer i jevne, konsistente kantfinisher over flere produksjonssykluser, noe som forbedrer både utseende og dimensjonsnøyaktighet.
Applikasjoner i forskjellige prefabrikkerte elementer
Magnetiske avfasninger er mye brukt i produksjon av veggpaneler, plater, bjelker og søyler. De er spesielt egnet for prosjekter som krever høy kantpresisjon og repeterbarhet, noe som gjør dem til en viktig komponent i moderne prefabrikkert betong.


Transport og installasjon
Under transport og installasjon av prefabrikerte betongplater er kantene utsatt for skader forårsaket av støt eller forskyvning; derfor er forbedrede beskyttelsestiltak og overholdelse av standardiserte operasjonsprosedyrer avgjørende. Under transport skal kantene pakkes inn i fleksible materialer, som skum eller gummi, og platene stables i lag atskilt med avstandsstykker. Disse avstandsstykkene må plasseres for å unngå å plassere-lastbærende trykk direkte på kantene. Videre bør stablehøyder holdes innenfor rimelighetens grenser, og transportkjøretøyet skal kjøres jevnt for å unngå støt eller brå oppbremsing som kan føre til kollisjoner. Før installasjon må tilstanden til komponentkantene inspiseres; mindre defekter bør repareres umiddelbart, og det må verifiseres at den underliggende basen er vannrett og at de forhåndstildelte installasjonssporene justeres riktig. Under heising skal platene senkes sakte og forsiktig på plass; gapene mellom tilstøtende komponenter må kontrolleres til innenfor 5 mm og deretter forsegles. Etter installasjon må platene omgående sikres, og ekspansjonsfugeplater installeres i henhold til standardspesifikasjoner for å sikre både den generelle strukturelle stabiliteten og integriteten til kantene.
Defekt reparasjon
Skulle det oppstå kantfeil under produksjons-, transport- eller installasjonsprosessene, må målrettede utbedringstiltak iverksettes raskt for å hindre at defektene forplanter seg. For mindre avslag eller hjørneskader, bør det berørte området skylles med rent vann og rengjøres grundig med en stålbørste; etter å ha blitt tilstrekkelig fuktet, bør den lappes og jevnes med en 1:2 eller 1:2,5 sementmørtelblanding. Ved mer alvorlige skader skal eventuell uheldig betong og utstikkende tilslag meisles bort; etter å ha skylt området rent og fuktet, bør reparasjoner utføres med fin-tilslagsbetong av en grad ett nivå høyere enn den opprinnelige betongen. Etter reparasjonen må det iverksettes forsterkede herdetiltak for å sikre en tett binding mellom den reparerte seksjonen og den opprinnelige konstruksjonskomponenten, samt et flatt og jevnt overflateutseende. For avvik i overflateplanhet bør det brukes en sliper for å slipe overflaten lett og fjerne eventuelle fremspring, og dermed sikre at kantene er jevne og oppfyller kravene til både installasjon og estetikk.
Beste praksis for å oppnå perfekte kanter
Perfekte kanter i prefabrikert betong oppnås ikke ved en tilfeldighet; de er resultatet av konsekvent kontroll og oppmerksomhet på detaljer gjennom hele produksjonsprosessen. Små justeringer i forberedelsene fører ofte til merkbare forbedringer i sluttproduktkvaliteten.
Å opprettholde rene og flate ståloverflater er utgangspunktet. Eventuelle rusk, rust eller ujevnheter kan skape hull mellom avfasningen og forskalingen, noe som fører til uregelmessige kanter. En jevn kontaktflate sikrer presis justering og konsistente resultater på tvers av flere kast.
Å bruke avfasningsmaterialer av høy-kvalitet er like viktig. Slitesterke magnetiske eller gummiavfasninger opprettholder formen under trykk og gjentatt bruk, i motsetning til materialer av lav-kvalitet som kan deformeres eller slites raskt. Pålitelige materialer bidrar til å oppnå skarpe, jevne kanter med minimalt etterarbeid.
Å inspisere forskalingen før støping hjelper til med å identifisere potensielle problemer tidlig. Kontroll av innretting, fasplassering og kontaktflater reduserer risikoen for defekter når betongen er støpt.
Standardisering av produksjonsprosessen binder alt sammen. Når rengjørings-, posisjonerings- og inspeksjonstrinn følger en konsekvent rutine, blir kantkvaliteten forutsigbar, repeterbar og lettere å kontrollere i skala.
Konklusjon
Å oppnå feilfrie kanter på prefabrikerte betongplater avhenger av omhyggelig utførelse som spenner over hele prosessen, fra design, råmaterialevalg og produksjon til transport, installasjon og feilretting, alt under omfattende kvalitetskontroll. Hvert trinn er uløselig knyttet: design etablerer et robust fundament; råvarer garanterer strukturell styrke; produksjon sikrer presis støping; transport og installasjon forhindrer skade; og utbedring utbedrer eventuelle mangler. Videre reduserer den strategiske bruken av spesialiserte verktøy, for eksempel magnetiske avfasede strimler, effektivt ulike kantrelaterte-problemer. Denne tilnærmingen sikrer at kantene på prefabrikerte betongplater forblir flate, solide og holdbare, og sikrer dermed både strukturell integritet og installasjonspresisjon, samtidig som den forbedrer den generelle kvaliteten og levetiden til hele prosjekteringsprosjektet.
FAQ
Spørsmål: Hva er de vanlige kantfeilene i prefabrikerte betongplater, og hva er hovedårsakene?
A: Vanlige defekter inkluderer flisete kanter, fugemasselekkasje, ujevnheter i overflaten, dårlig skjøteinnretting og honeycombing. Hovedårsakene er ustabil forskalingsfesting, feil vibrasjon, feil materialblandingsforhold, skade under transport og installasjon, utilstrekkelig herding og unøyaktig plassering av tradisjonelle avfasningsverktøy.
Spørsmål: Hva er de viktigste fordelene med magnetiske avfasninger sammenlignet med tradisjonelle avfasninger?
A: Hovedfordelene er at det ikke kreves spiker eller lim, og en sterk magnetisk kraft sikrer presis posisjonering. Dette bidrar til å unngå betongforurensning og forskalingsskader. Magnetiske avfasninger er holdbare, gjenbrukbare og i stand til å opprettholde en konsistent kantradius, redusere kantavslag samtidig som effektiviteten forbedres. De er også egnet for uregelmessige kanter og tynne-veggkomponenter.
Spørsmål: Hva er den akseptable toleransen for kantdimensjoner, og hvordan kan overdreven avvik forhindres?
A: Dimensjonstoleranser for panelbredde og -tykkelse bør generelt kontrolleres innenfor ±3 mm, og flatheten bør ikke overstige 3 mm avvik når den måles med en 2-meter rettkant. For å forhindre for store avvik bør standarder defineres under prosjekteringsstadiet, presise og forsterkede forskalinger bør brukes under produksjon, betongplassering og vibrasjoner bør kontrolleres jevnt, og inspeksjon og korrigering etter avstøping bør utføres umiddelbart.
Spørsmål: Hvordan kan kantskader minimeres under transport og installasjon?
A: Under transport bør kantene beskyttes med myke materialer som skum eller gummiputer. Komponenter bør stables i lag, unngå belastning på kantene, og transporteres jevnt for å minimere vibrasjoner. Før montering bør kanter inspiseres og feil repareres på forhånd. Under løfting bør komponentene senkes sakte for å unngå støt, og etter installasjon bør de festes sikkert med riktig skjøteinnretting og forsegling.
Spørsmål: Hvordan kan mindre kantavslag repareres effektivt?
A: Rengjør først det skadede området med vann og en stålbørste, og sørg for at det er skikkelig fuktet. Påfør deretter en sementmørtelblanding i forholdet 1:2 til 1:2,5 for å fylle og omforme kanten. Etter reparasjon, opprettholde riktige herdeforhold for å sikre sterk binding og en jevn overflatefinish.